





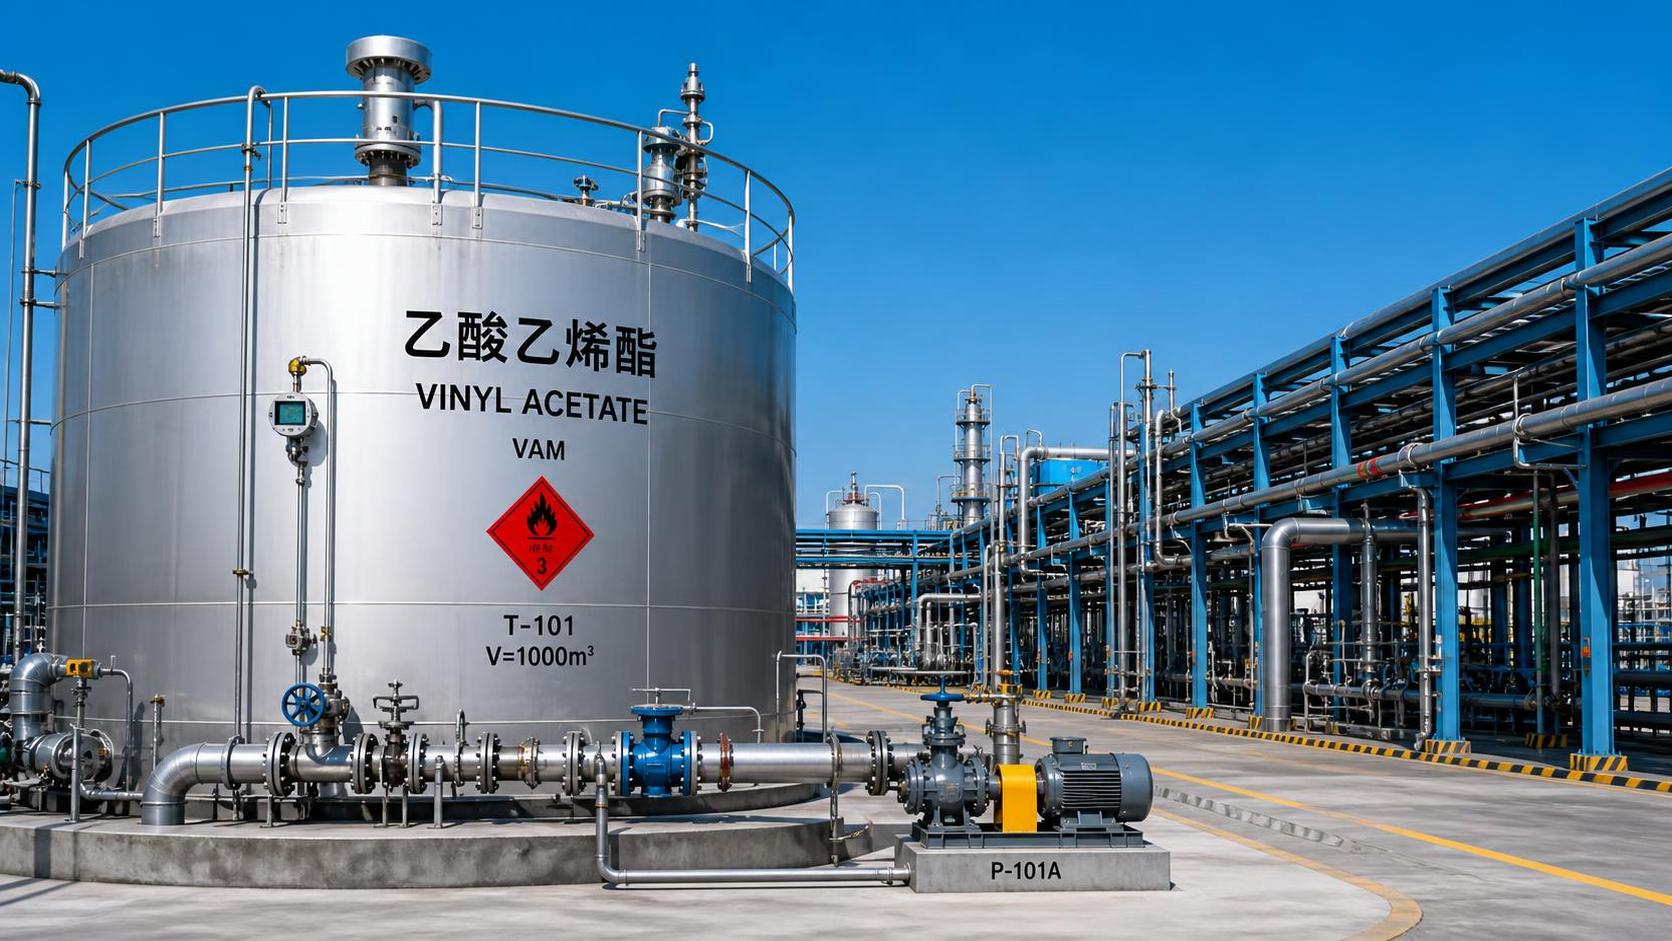
Factores de almacenamiento y manipulación del acetato de vinilo que protegen la calidad de los polímeros en emulsión
El almacenamiento y la manipulación del acetato de vinilo influyen directamente en la calidad de los polímeros en emulsión, la seguridad en el lugar de trabajo y la consistencia de la producción. Para los responsables de control de calidad y seguridad, es esencial comprender riesgos clave como la exposición a la temperatura, el agotamiento del inhibidor, la contaminación y las prácticas inadecuadas de transferencia.
Esta guía describe factores prácticos que ayudan a mantener la estabilidad del acetato de vinilo desde la entrega hasta su uso, respaldando un rendimiento fiable de los polímeros y operaciones químicas más seguras.
Por qué el control del almacenamiento tiene un efecto directo en la calidad del polímero
El monómero de acetato de vinilo no es simplemente una materia prima entrante que se almacena hasta que la producción lo necesita. Su condición puede cambiar durante el transporte, el almacenamiento en tanque, el muestreo y la transferencia.
Para la producción de polímeros en emulsión, incluso pequeños cambios en la calidad del monómero pueden afectar la velocidad de reacción, la distribución del tamaño de partícula, la eficiencia de conversión, la viscosidad, el color, el olor y la estabilidad del producto terminado.
La cuestión central del control de calidad es si el material se mantiene químicamente estable, limpio, suficientemente inhibido y dentro de la especificación de proceso aprobada antes de cargar el reactor.
La polimerización inesperada es el riesgo más grave relacionado con el almacenamiento. Puede generar calor, presión, depósitos, líneas de transferencia bloqueadas, reducción del volumen utilizable y una desviación de la calidad del material.
Los responsables de seguridad deben considerar la estabilidad del monómero tanto como un asunto de calidad del proceso como una medida de prevención de pérdida de contención. Los controles que protegen la calidad a menudo reducen simultáneamente el riesgo operativo.
Un enfoque de gestión sólido comienza con criterios de aceptación definidos, condiciones de almacenamiento verificadas, una rotación clara del inventario y acciones documentadas cuando se exceden los límites de temperatura, inhibidor o apariencia.
La temperatura es la primera condición que debe vigilarse estrechamente
La temperatura es uno de los factores más importantes en el almacenamiento y la manipulación del acetato de vinilo, ya que las temperaturas elevadas aceleran el consumo del inhibidor y aumentan la probabilidad de autopoli-merización.
Los tanques de almacenamiento deben protegerse de la exposición solar directa, fuentes de calor cercanas, líneas de vapor y ubicaciones mal ventiladas que pueden retener calor durante el clima cálido.
Siempre que sea práctico, la monitorización de temperatura debe ser continua en los tanques a granel. Los datos de tendencia registrados son más útiles que las lecturas manuales ocasionales, ya que revelan un calentamiento gradual antes de que se desarrolle una condición de alarma.
Los equipos de calidad y seguridad deben establecer rangos normales de operación, umbrales de alerta, umbrales de escalamiento e instrucciones claras para el personal de producción, mantenimiento, almacén y respuesta a emergencias.
Un aumento repentino de temperatura requiere una investigación antes de transferir el material. Las posibles causas incluyen reacción química, contaminación, fricción de la bomba, exposición a calor externo, fallo de instrumentación o circulación restringida.
No se base en una sola lectura de temperatura al evaluar una preocupación. Compare la temperatura del tanque, la temperatura ambiente, las condiciones de entrega recientes, la antigüedad del inventario y el perfil histórico de temperatura.
La protección del inhibidor debe gestionarse como un parámetro de calidad
El acetato de vinilo suele suministrarse con un inhibidor para reducir el riesgo de polimerización durante el almacenamiento y el transporte. El nivel de inhibidor debe mantenerse dentro de la especificación aprobada por el proveedor.
El rendimiento del inhibidor puede verse afectado por la temperatura, la duración del almacenamiento, las condiciones de oxígeno, la contaminación y las prácticas de manipulación previas. Nunca debe suponerse que la certificación original seguirá siendo suficiente indefinidamente.
La inspección de recepción debe verificar el certificado de análisis, la información del inhibidor, la identidad del lote, el estado del embalaje, la temperatura de entrega y los requisitos de vida útil o período de almacenamiento recomendado.
Para el almacenamiento a largo plazo, establezca un programa de reevaluación basado en las recomendaciones del proveedor, la experiencia de la planta, las condiciones estacionales de temperatura y las consecuencias de una carga fallida del reactor.
Antes de añadir inhibidor, cambiar la concentración o mezclar lotes, obtenga orientación técnica del proveedor del producto o de un especialista químico cualificado. Un tratamiento incorrecto puede generar problemas de proceso o cumplimiento normativo.
Los equipos operativos también deben comprender que el control del inhibidor no sustituye al control de temperatura. Un monómero correctamente inhibido puede seguir siendo peligroso cuando se expone a condiciones de almacenamiento desfavorables.
Evite la contaminación durante el muestreo, la transferencia y el uso de tanques
La contaminación es una causa frecuente de comportamientos de polimerización inexplicables y de un rendimiento variable de los polímeros en emulsión. El agua, los oxidantes, los ácidos, los álcalis, los residuos metálicos, las cargas anteriores y los productos químicos de limpieza requieren un control cuidadoso.
Se prefieren tanques, mangueras de transferencia, bombas, accesorios y equipos de muestreo dedicados cuando el volumen de producción lo justifique. Los equipos compartidos requieren procedimientos documentados de limpieza, inspección y liberación de líneas.
Las herramientas de muestreo deben estar limpias, secas, ser compatibles y estar correctamente etiquetadas. Las muestras deben tomarse mediante procedimientos aprobados que limiten la exposición, eviten la contaminación y preserven la calidad representativa del material.
Devuelva las muestras no utilizadas solo cuando los procedimientos de la planta lo permitan específicamente. En muchas operaciones, devolver el material muestreado al tanque principal introduce una vía de contaminación innecesaria.
La limpieza de tanques debe planificarse cuidadosamente porque la humedad residual o los restos de agentes de limpieza pueden afectar la siguiente entrega de acetato de vinilo. La verificación de limpieza debe incluir la confirmación de secado y compatibilidad.
Los tramos muertos de las líneas de transferencia merecen especial atención. El monómero estancado puede envejecer de forma distinta al inventario a granel, perder la eficacia del inhibidor, formar depósitos o contaminar el siguiente lote de producción.
Controle el oxígeno y la atmósfera del tanque sin crear nuevos riesgos
La gestión de la atmósfera del tanque debe seguir la ficha de datos de seguridad del proveedor, las normas de ingeniería de la planta y los requisitos normativos locales. El método seleccionado debe respaldar el rendimiento del inhibidor y un control seguro de vapores.
Algunos inhibidores de monómeros requieren oxígeno para funcionar eficazmente. Una inertización excesiva sin revisión técnica puede reducir el rendimiento de estabilización y crear una falsa sensación de protección.
Al mismo tiempo, la entrada de aire sin control puede aumentar las emisiones de vapor, la entrada de humedad y las preocupaciones de inflamabilidad. El equilibrio adecuado depende del sistema inhibidor y del diseño de almacenamiento.
Los responsables de calidad deben confirmar que los sistemas de ventilación, los dispositivos cortallamas, los controles de presión-vacío y los equipos de control de emisiones se mantienen y son adecuados para las condiciones operativas previstas.
Cualquier cambio que implique inertización con nitrógeno, encaminamiento de venteo, ajustes de presión del tanque o recuperación de vapores debe evaluarse mediante procedimientos de gestión de cambios antes de su implementación.
Los registros deben identificar la estrategia de atmósfera del tanque, el departamento responsable, la frecuencia de inspección, la respuesta a alarmas y la base técnica. Esto evita que diferentes turnos trabajen con supuestos inconsistentes.
Utilice la rotación de inventario para evitar riesgos de calidad relacionados con la antigüedad
El control de inventario de primeras entradas, primeras salidas es esencial para el acetato de vinilo, ya que el almacenamiento prolongado puede aumentar la exposición a ciclos de calor, el agotamiento del inhibidor, las oportunidades de contaminación y los errores de manipulación física.
Cada tanque, tambor o contenedor intermedio debe poder rastrearse por proveedor, número de lote, fecha de recepción, estado de prueba, ubicación de almacenamiento y fecha de uso aprobada.
El personal de almacén necesita una identificación visual sencilla del estado del material. Las etiquetas deben distinguir claramente entre inventario liberado, en cuarentena, muestreado, que requiere reevaluación, vencido y no conforme.
Los sistemas de almacenamiento a granel deben evitar combinar material residual antiguo con nuevas entregas sin revisión. Una pequeña cantidad residual envejecida puede influir en la condición de un volumen entrante mucho mayor.
Cuando la antigüedad del inventario se acerque al límite aprobado, el personal de calidad debe decidir si es apropiado realizar una reevaluación, priorizar el consumo, consultar al proveedor o efectuar una eliminación controlada.
Este enfoque reduce la incertidumbre de producción evitable y ayuda a los equipos de compras a equilibrar la seguridad del suministro con una capacidad de almacenamiento realista, en lugar de realizar pedidos excesivos de inventario de monómero sensible.
Las prácticas de transferencia pueden proteger tanto a las personas como al producto
Antes de descargar o transferir acetato de vinilo, los operadores deben verificar la identidad del tanque receptor, la capacidad disponible, la alineación de las líneas, las disposiciones de puesta a tierra, la compatibilidad del material y la temperatura actual del tanque.
Los procedimientos de transferencia deben incluir una confirmación positiva entre los equipos de logística, almacén, producción y calidad. Dirigir erróneamente un monómero a un tanque incompatible puede convertirse rápidamente en un incidente grave.
Debido a que el material es inflamable, son necesarias medidas de control de electricidad estática. Los requisitos de conexión equipotencial y puesta a tierra deben aplicarse de forma consistente a tanques, camiones, bombas, mangueras y contenedores portátiles.
La selección de la bomba y las condiciones de operación también son importantes. La recirculación excesiva, la fricción mecánica, el flujo restringido o una bomba que funciona en seco pueden introducir calor y comprometer las condiciones de manipulación segura.
Los operadores deben inspeccionar las mangueras y conexiones antes de usarlas para detectar fugas, decoloración, hinchamiento, depósitos y accesorios dañados. Las reparaciones temporales no deben sustituir el mantenimiento de equipos compatibles.
Los monómeros relacionados pueden requerir una disciplina similar. Por ejemplo, elestireno también requiere un almacenamiento que tenga en cuenta el inhibidor, temperaturas controladas y una gestión cuidadosa de los riesgos de polimerización.
Defina pruebas de liberación que reflejen las necesidades reales de los polímeros en emulsión
La revisión del certificado por sí sola no siempre es suficiente antes del uso en producción. El plan de liberación debe reflejar la sensibilidad de la formulación del polímero en emulsión y los riesgos asociados con la duración del almacenamiento.
Las verificaciones típicas pueden incluir apariencia, color, contenido de agua, concentración de inhibidor, pureza, acidez y cualquier parámetro específico del cliente que influya en el comportamiento de polimerización o el rendimiento del producto final.
La frecuencia de las pruebas debe aumentar después de una exposición anormal a la temperatura, almacenamiento prolongado, incidentes de transferencia, mantenimiento de equipos, sospecha de contaminación o desviaciones en lotes anteriores de polímeros.
Los equipos de calidad deben analizar las tendencias de los resultados de recepción y previos al uso por proveedor, lote, duración de almacenamiento, estación, tanque y rendimiento del polímero terminado. Las tendencias suelen revelar problemas antes de que se excedan las especificaciones.
Cuando un resultado sea cuestionable, aísle el material y evite pruebas informales de producción. Una investigación estructurada suele ser menos costosa que contaminar un reactor, una línea o un inventario de productos terminados.
La comunicación con el proveedor es más eficaz cuando se respalda con hechos. Comparta detalles del lote, historial de almacenamiento, resultados analíticos, fotografías, datos de temperatura y efectos observados en el proceso.
Establezca responsabilidades claras y preparación para emergencias
Un almacenamiento fiable depende de responsabilidades coordinadas. Compras confirma las fuentes aprobadas, calidad controla el estado de liberación, operaciones gestiona las transferencias, mantenimiento protege la integridad de los equipos y seguridad rige los controles de riesgo.
Los procedimientos escritos deben definir quién puede autorizar el uso después de una desviación. Esto evita decisiones impulsadas por la presión cuando los calendarios de producción entran en conflicto con evidencias de calidad incompletas.
La planificación de emergencias debe abordar derrames, liberaciones de vapor, exposición al fuego, sobrepresión del tanque, aumento anormal de temperatura y sospecha de polimerización. El personal necesita instrucciones prácticas de escalamiento, no solo declaraciones generales.
Los simulacros deben evaluar la comunicación entre los equipos de la planta y los proveedores externos de logística. Los conductores de entrega y contratistas deben comprender las normas específicas de descarga de la planta, los contactos de emergencia y las acciones prohibidas.
Las auditorías periódicas deben verificar que las prácticas reales coincidan con los procedimientos escritos. Concéntrese en los registros de temperatura, registros de inventario, disciplina de muestreo, identificación de líneas, equipos de emergencia y acciones correctivas vencidas.
La gestión estable del monómero se logra mediante la ejecución rutinaria, no mediante inspecciones aisladas. La consistencia entre turnos y ubicaciones es lo que protege la calidad del polímero a lo largo del tiempo.
Conclusión: trate la estabilidad del acetato de vinilo como un proceso controlado
Para los responsables de control de calidad y seguridad, el almacenamiento eficaz del acetato de vinilo es una forma práctica de proteger la consistencia de los polímeros en emulsión, reducir el potencial de incidentes y prevenir pérdidas evitables de materias primas.
Los controles de mayor valor son sencillos: gestionar la temperatura, mantener la protección del inhibidor, prevenir la contaminación, rotar el inventario, verificar las condiciones de transferencia y reevaluar el material cuando el historial de almacenamiento genere incertidumbre.
Un socio fiable de suministro químico también respalda estos controles mediante abastecimiento trazable, documentación completa, calidad de producto estable y prácticas de entrega alineadas con los requisitos de manipulación de la planta.
Cuando estos factores se gestionan como un sistema conectado, los equipos pueden tomar mejores decisiones de liberación, proteger el rendimiento del reactor y mantener operaciones químicas más seguras y predecibles.
Dejar un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor déjenos un mensaje aquí, le responderemos lo antes posible.