





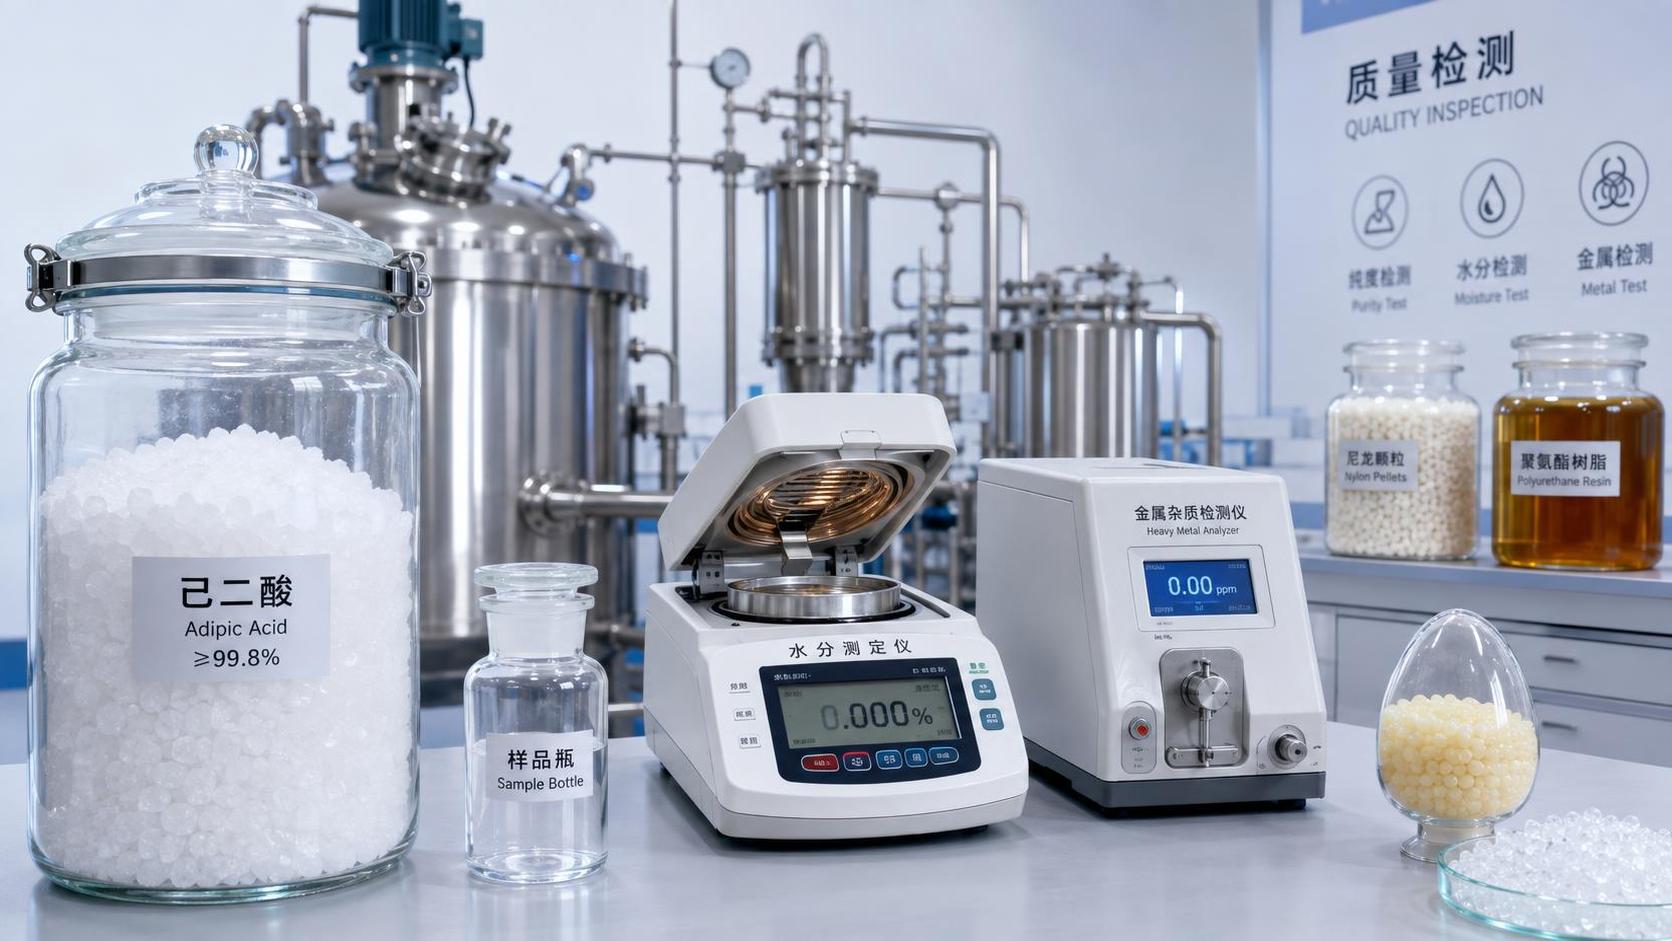
En la producción de nailon y poliuretano, el Ácido Adípico no debe evaluarse únicamente por su ensayo. Un material puede cumplir una especificación de alta pureza y aun así generar problemas si su humedad, color, contenido de metales, materia insoluble o perfil de impurezas orgánicas difiere de la línea base del proceso. La cuestión crítica es si el grado suministrado se comportará de forma consistente en la formación de sal, la esterificación, la policondensación, la filtración y el aspecto del producto final.
Por lo tanto, para el control de calidad y seguridad, la especificación más útil no es una descripción genérica de «grado industrial», sino un conjunto de parámetros vinculado a la ruta de polímero prevista. La producción de nailon 6,6 es especialmente sensible al equilibrio estequiométrico y a los contaminantes que generan color, mientras que los polioles de poliéster para poliuretano dependen en gran medida del control del agua, la gestión del índice de acidez y la eliminación fiable de subproductos de reacción.
La pureza es necesaria, pero no define la idoneidad para polímeros
El Ácido Adípico es un ácido dicarboxílico de seis carbonos utilizado principalmente para formar sales de nailon 6,6 con hexametilendiamina y para producir polioles de poliéster basados en adipato con glicoles. En ambas rutas, el equilibrio de grupos funcionales determina la arquitectura del polímero. El resultado del ensayo indica la proporción del ácido objetivo, pero no explica qué constituye la fracción restante ni cómo se comporta dicha fracción en condiciones de reacción.
Para el nailon 6,6, una reducción del contenido efectivo de ácido dicarboxílico puede alterar el equilibrio entre carboxilo y amina. Incluso una desviación estequiométrica relativamente pequeña puede modificar el peso molecular, la distribución de grupos terminales, la viscosidad del fundido y la consistencia del comportamiento posterior en hilatura o moldeo. La cuestión no es simplemente si el material supera un umbral de pureza; es si cada lote aporta la misma contribución de ácido activo utilizada en el cálculo de sal de la planta.
Para aplicaciones de poliuretano, el Ácido Adípico suele reaccionar con dioles como etilenglicol, dietilenglicol, 1,4-butanodiol o neopentilglicol para fabricar polioles de poliéster. En este caso, los ácidos no objetivo pueden afectar el índice de acidez, el número de hidroxilo, la distribución de peso molecular y el tiempo de esterificación. Un resultado de ensayo elevado no elimina la necesidad de comprender los ácidos relacionados, los ácidos monocarboxílicos y los residuos no reactivos.
Por lo tanto, la revisión del certificado de análisis debe distinguir entre el ensayo realizado mediante el método indicado y el perfil completo de impurezas. Comparar cifras de distintos proveedores sin confirmar el método analítico, la base de reporte y el estado de la muestra puede producir una equivalencia engañosa.
La humedad afecta el control de la reacción mucho antes de hacerse visible
El agua es uno de los parámetros de calidad más importantes porque modifica el control del proceso, no solo el aspecto del producto. Durante la fabricación de polioles de poliéster, la esterificación ya genera agua como subproducto de reacción. El agua adicional introducida a través de la materia prima aumenta la carga de eliminación de agua y puede retrasar el logro del índice de acidez requerido. También puede complicar la interpretación de los datos del punto final del lote cuando se supervisan conjuntamente el índice de acidez, la viscosidad y el valor de hidroxilo.
El riesgo continúa en la fabricación de poliuretano. Los isocianatos reaccionan con el agua para formar dióxido de carbono y estructuras de urea. Por lo tanto, la humedad que ingresa a través de un sistema de poliol de poliéster puede contribuir a irregularidades en la formación de espuma, huecos, variación de viscosidad o cambios en las propiedades del material curado. Es posible que el Ácido Adípico original ya no esté presente como ácido libre en esa etapa, pero la humedad de entrada aún puede influir en la química del lote de poliol.
Para la preparación de sal de nailon, la humedad puede ser menos disruptiva químicamente cuando el material se disuelve deliberadamente, pero un contenido de agua variable aún puede afectar los cálculos de balance de masa, el comportamiento de manipulación y la estabilidad de almacenamiento. La absorción higroscópica durante el transporte o el almacenamiento en almacén puede provocar apelmazamiento, mala fluidez y un rendimiento inconsistente del alimentador.
Los límites de humedad deben ajustarse al proceso, no copiarse de una especificación no relacionada. El procedimiento de recepción también es importante: una muestra tomada de una capa superficial seca de un saco parcialmente compactado puede no representar el estado del envase completo. El muestreo cerrado, las pruebas rápidas y la protección contra la humedad ambiental reducen esta fuente de incertidumbre.
El color es una señal de alerta temprana, no solo un requisito estético
El color suele reportarse como un valor APHA/Hazen para una solución acuosa o un fundido, según el método del proveedor. El método debe especificarse porque los valores obtenidos bajo diferentes condiciones de preparación no son automáticamente comparables. Un color inicial bajo es valioso, pero la estabilidad del color durante el calentamiento suele ser más relevante para los productores de polímeros.
En el nailon 6,6, las impurezas que generan color pueden hacerse más evidentes durante la polimerización a alta temperatura y el procesamiento en fundido. El polímero resultante puede presentar amarilleamiento, tonalidad desigual o una menor idoneidad para compuestos y fibras de colores claros. En los polioles de poliéster, el color inicial puede aumentar durante la esterificación, especialmente cuando hay metales traza o residuos orgánicos oxidables. El color del sistema final de poliuretano se ve entonces influido no solo por pigmentos y aditivos, sino también por el color inherente del poliol.
El color debe interpretarse junto con el contenido de hierro, las impurezas sensibles a la oxidación, la duración del almacenamiento y el historial térmico. Un único resultado de color bajo de una muestra reciente no demuestra que el material mantendrá la estabilidad de color durante una reacción prolongada a alta temperatura. Cuando el aspecto es crítico, una pequeña prueba de proceso controlada o una evaluación de estabilidad térmica del color puede ser más informativa que un valor de color de recepción por sí solo.
La contaminación por hierro y otros metales puede tener efectos desproporcionados
El hierro se controla rutinariamente porque la contaminación por metales traza puede promover reacciones de decoloración y oxidación en sistemas orgánicos. Puede introducirse a través de equipos de producción aguas arriba, tanques de almacenamiento, líneas de transferencia, contacto con el embalaje o contaminación durante la manipulación. El hierro no es el único metal relevante: la idoneidad de un grado también puede depender de los límites y las prácticas de reporte para cobre, manganeso, cromo u otros metales cuando la formulación posterior es sensible.
La preocupación práctica es la consistencia. Una planta puede tolerar un nivel bajo de metal definido sin impacto medible, mientras que desviaciones intermitentes generan cambios de color inexplicables entre lotes o una estabilidad reducida. Por este motivo, el máximo declarado por un proveedor debe revisarse junto con la consistencia de su historial de lotes, en lugar de tratarse como un elemento de calificación único.
El análisis de hierro también es un indicador útil de un control más amplio de la contaminación. Un resultado dentro del límite no demuestra la ausencia de todos los contaminantes del proceso, pero un aumento inesperado puede justificar una revisión adicional de la integridad del embalaje, los equipos de transferencia y la segregación de lotes.
Los ácidos orgánicos relacionados afectan el control del peso molecular
El Ácido Adípico comercial puede contener ácidos dicarboxílicos relacionados formados en rutas de producción basadas en oxidación, incluidos el ácido succínico y el ácido glutárico. Estos compuestos también son difuncionales, por lo que su presencia no necesariamente detiene la formación del polímero. Sin embargo, modifican la estructura molecular promedio y pueden influir en el comportamiento de cristalización, las características de fusión, la viscosidad del polímero y la reproducibilidad del rendimiento en el uso final.
Más problemáticos son los ácidos monocarboxílicos u otras impurezas orgánicas monofuncionales. En un sistema de polimerización por condensación, un componente monofuncional puede actuar como terminador de cadena, reduciendo el peso molecular alcanzable. El efecto depende de la concentración y de la tolerancia del proceso a la variación del peso molecular, pero el mecanismo es importante: las «impurezas orgánicas totales» son menos útiles que saber si las impurezas son difuncionales, monofuncionales, inertes, volátiles o formadoras de color.
Los disolventes residuales, los intermedios de oxidación, los residuos que contienen nitrato u otros compuestos específicos del proceso deben evaluarse según la ruta de fabricación del proveedor y la aplicación del polímero. Una especificación amplia de impurezas sin componentes identificados puede ser insuficiente cuando el material se utiliza en plásticos de ingeniería de alto rendimiento, recubrimientos transparentes o elastómeros de poliuretano estrechamente controlados.
Los insolubles, las cenizas y la contaminación del embalaje son riesgos del proceso
La materia insoluble se subestima con frecuencia porque puede representar solo una pequeña fracción de masa. Sin embargo, las partículas que no se disuelven ni reaccionan pueden obstruir filtros, crear defectos similares a geles, aumentar la frecuencia de limpieza de equipos o aparecer como contaminación visible en productos poliméricos de colores claros. El contenido de cenizas proporciona otra indicación de residuos inorgánicos, aunque no debe utilizarse como sustituto de la inspección de partículas o del análisis de metales.
El estado de los sacos, revestimientos interiores, palés y equipos de carga importa tanto como el resultado de laboratorio. Los revestimientos interiores rotos, el embalaje exterior húmedo, las partículas extrañas y las fugas de polvo pueden invalidar un lote que, de otro modo, sería aceptable. La inspección de recepción debe vincular el estado del envase con la liberación del laboratorio, en lugar de tratarlos como controles independientes.
La segregación en almacén también reduce errores evitables de identificación y contacto cruzado. Los ácidos con diferentes usos posteriores pueden parecer similares como sólidos cristalinos blancos o polvos; por ejemplo, el Ácido salicílico tiene una especificación y un perfil de uso distintos y nunca debe sustituirse ni manipularse conjuntamente bajo el supuesto de que todos los ácidos orgánicos son operacionalmente intercambiables.
Las propiedades térmicas respaldan las comprobaciones de identidad, pero no sustituyen las pruebas completas
El punto de fusión o el intervalo de fusión es útil para confirmar la identidad del material y detectar contaminación significativa. El Ácido Adípico puro presenta un comportamiento de fusión característico, mientras que un intervalo de fusión reducido o ampliado puede indicar humedad, impurezas o material mezclado. Sin embargo, las pruebas de punto de fusión no son suficientemente sensibles para establecer por sí solas la idoneidad para uso de grado polímero.
Un lote puede presentar un intervalo de fusión aceptable y aun así contener suficientes contaminantes traza para influir en el color del polímero, el equilibrio de grupos terminales o el rendimiento de filtración. Los datos térmicos deben considerarse una comprobación rápida de apoyo junto con el ensayo, el agua, el color, los metales, los insolubles y el análisis de impurezas.
Los criterios de liberación deben reflejar la ruta de fabricación
Un plan de control de recepción significativo normalmente vincula cada parámetro con un riesgo de producción definido. El ensayo respalda los cálculos estequiométricos; la humedad respalda el control de esterificación e isocianato; el color y el hierro respaldan la estabilidad del aspecto; los ácidos relacionados y los monoácidos respaldan la consistencia del peso molecular; los insolubles y las cenizas respaldan la filtración y la limpieza. Esta conexión evita el error común de aceptar un lote técnicamente conforme que no es adecuado para una ventana de proceso específica.
La trazabilidad del lote es igualmente importante. El número de lote, la fecha de producción, el certificado del proveedor, el estado del embalaje, la muestra retenida, el método de prueba y cualquier desviación respecto al grado aprobado deben permanecer vinculados durante su uso en producción. Cuando un lote de polímero presenta variación inesperada de color, viscosidad, índice de acidez o propiedades mecánicas, ese registro permite investigar la contribución de la materia prima en lugar de asumirla.
El control de calidad del Ácido Adípico es, en última instancia, una cuestión de controlar la variación, no simplemente de confirmar la identidad. La especificación más fiable es aquella que reconoce cómo una impureza o propiedad física determinada se desplaza a través del proceso y se convierte en un riesgo medible en la producción de nailon o poliuretano.
Dejar un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, por favor déjenos un mensaje aquí, le responderemos lo antes posible.